



By Mike Chen, Produktionsdirektør | 12+ år i gummiproduktion |LinkedIn
Vigtige konklusioner
- En enkelt XCJ-G600-tønde cykler en batch på 15 kg hvert 20.-40. sekund – mere end 1.300 datarige cyklusser pr. 8-timers vagt er allerede tilgængelige til IoT-registrering.
- Kryogene afflashningsenheder kører ved temperaturer ned til -150 °C med rullehastigheder på 20-70 o/min, og logføring af begge variabler eksponerer direkte nitrogenspild og isoleringsdrift.
- Fordi forbundne maskiner tidligt afslører procesafvigelser, konverterer prædiktiv vedligeholdelse typisk uplanlagte stop til planlagte interventioner på under 30 minutter (typiske værdier fra vores kundeprojekter).
- Eftermontering er bedre end udskiftning: Inverterdrevet udstyr som 7,5 kW XCJ-G600 kan normalt tilsluttes sensorer og en edge gateway i stedet for at skulle købe det fra ny.
De fleste producenter, vi arbejder med, ejer allerede afflashningsudstyr, der er intelligent på maskinniveau og fuldstændig lydløst på fabriksniveau. Styringen kender rullehastigheden; operatøren kender batchvægten; kvalitetsteamet kender afvisningsraten – men ingen forbinder de tre. Den afbrydelse er præcis, hvad AI- og IoT-projekter er designet til at løse.
Denne artikel forklarer, hvad integration reelt betyder i en deflashing-kontekst, hvilke datapunkter det er værd at forbinde først, og en faseopdelt køreplan, der fungerer for små og mellemstore gummifabrikker snarere end hyperskala smarte fabrikker.
Hvad betyder AI og IoT egentlig i en afflashing-kontekst?
Tingenes Internet (IoT) er praksissen med at forbinde industrielt udstyr til et netværk, så dets driftsdata kan indsamles, lagres og gennemgås; kunstig intelligens (AI) er det softwarelag, der finder mønstre i disse data og anbefaler eller udfører beslutninger.Ved deflashing fungerer de to som et par: IoT leverer det rå signal, og AI omdanner signalet til handling – det bremser en rulle, markerer et slidt bælte eller sætter et mistænkeligt parti i karantæne, før det afsendes.
Det er en god idé først at tænke på en afgratningsmaskine som en datakilde og derefter som et afgratningsværktøj. Hver mekanisk afgratningscyklus og hver kryogen kørsel under −120 °C producerer et sporbart fingeraftryk af hastighed, tid, temperatur og belastning. Når disse fingeraftryk er gemt, bliver spørgsmål, der tidligere krævede, at en procesingeniør stod ved tønden i en hel vagt - "hvornår begyndte cyklustiderne at snige sig opad?" - til en ti sekunders dashboardforespørgsel.
Hvilke deflashing-datapunkter er værd at forbinde først?
Start med de fire variabler, der allerede bestemmer afflashningskvaliteten: cyklustid, valsehastighed, procestemperatur og batchbelastning.De findes på alle maskiner, de ændrer sig, når noget går galt, og de knytter sig direkte til produktresultater. Tabellen nedenfor parrer hver variabel med reelle udstyrsværdier og den optimering, den låser op for.
| Datapunkt | Typisk udstyrsværdi | Hvad AI gør med det |
|---|---|---|
| Cyklustid | 20–40 sekunder pr. batch (XCJ-G600, 15 kg belastning) | Registrerer afdrift, der signalerer slid på bladet eller træthed fra drevet, før kvaliteten falder |
| Rullehastighed | 20–70 o/min (kryogen afblitsningsenhed) | Korrelerer hastighedsindstillinger med overfladefinish for at anbefale det bedste omdrejningstal pr. blanding |
| Procestemperatur | Ned til −150 °C maks. klassificering | Markerer isolationstab og overforbrug af nitrogen, der kun er synlige i loggede kølekurver |
| Batchindlæsning | 80 L valse, cirka 15-20 kg | Identificerer underbelastning, der spilder cyklusser, og overbelastning, der øger kasseringsrater |
Udstyrsværdier hentet fraXCJ-G600 produktsideog denSpecifikationer for flydende nitrogen kryogen afflashningsmaskine.
Fordi kryogen sprødhed er et kapløb mellem temperatur og tid, er loggede kølekurver det mest værdifulde datasæt på en kryogen linje.En kørsel, der når målet for sprødhed på 5 minutter i stedet for 8, har sparet 37 % af sin cyklus – en besparelse, der er usynlig på et stopur, men tydelig i dataene.
Hvordan ændrer prædiktiv vedligeholdelse afflashingsøkonomi?
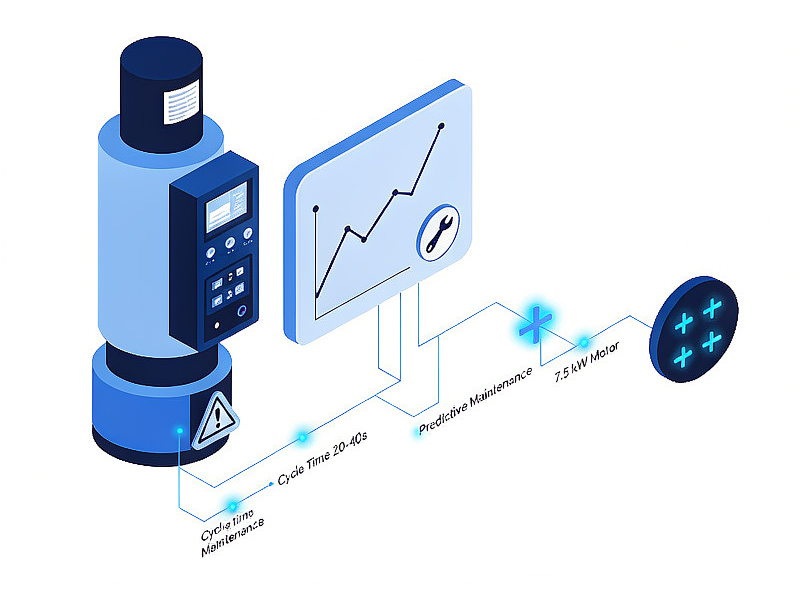
Prædiktiv vedligeholdelse bruger trenddata – stigende cyklustider, motorstrømsudsving, temperaturustabilitet – til at planlægge service, før en komponent svigter, i stedet for efter.Den økonomiske forskel er markant: en defekt drivmotor midt i et skift stopper linjen, forstyrrer tidsplanen og kan kassere en fuld igangværende batch, mens en planlagt udskiftning, der identificeres to uger for tidligt, sker mellem vagter.
I vores erfaring med at understøtte afflashing af linjer på kunders anlæg, afslører tilsluttet overvågning typisk tre til fem handlingsrettede procesafvigelser pr. kvartal på en enkelt maskine - oftest gradvis forlængelse af cyklustiden og inkonsekvent kryogen nedkøling - og hver enkelt kan rettes i et planlagt vindue på under 30 minutter (typiske værdier fra vores kundeprojekter; nøjagtige tal varierer afhængigt af blanding og skiftmønster).Da 7,5 kW-inverteren på en maskine som XCJ-G600 allerede rapporterer motorbelastningen digitalt, er startomkostningerne for dette overvågningsniveau en gateway og konfiguration, ikke ny hardware.
Der er også en overholdelsesvinkel. Fabrikker er certificeret tilISO 9001bliver bedt om at demonstrere løbende forbedringer; et dataspor af maskinparametre pr. batch er et af de reneste beviser, en revisor vil acceptere.
Hvor passer maskinsyn ind i kvalitetsløkken?
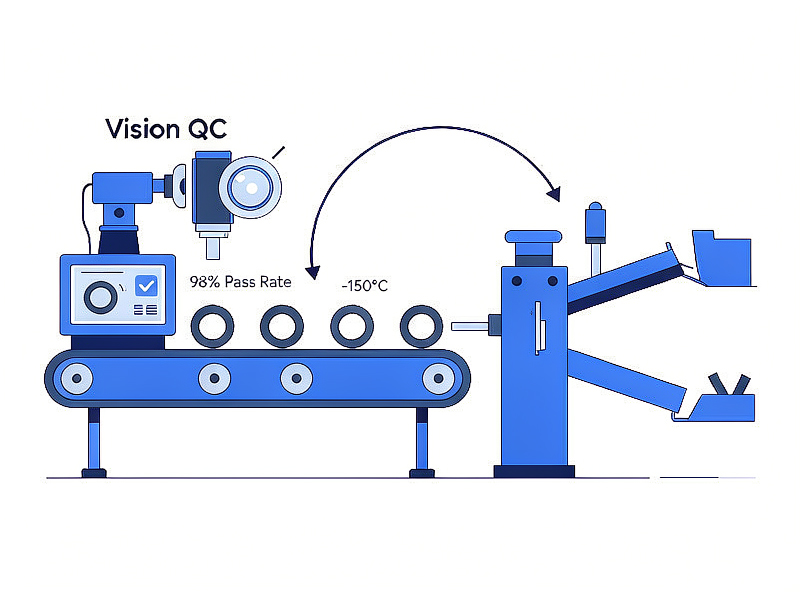
Maskinsyn lukker den cirkel, som sensordata alene efterlader åben: kameraer inspicerer deflashede dele, og AI-laget sporer hver afvist del tilbage til den nøjagtige cyklus, hastighed og temperatur, der producerede den.Dette forvandler kvalitetskontrol fra at være en aktivitet bagud til et styreinput.
Den praktiske kæde ser sådan ud: dele forlader afflamningscylinderen, passerer gennem en visionskontrol, der viser resterende afflamning, og rene dele fortsætter til engummiseparatormaskineder sorterer godt produkt fra affald fra trim. Når visionssystemet logger en afvisningsklynge, sammenligner AI'en tidsstempler med tøndedata og besvarer det vigtige spørgsmål: Var dette en dårlig blanding, en forkert valsehastighed eller et parti, der var 2 kg over specifikationen?
Kryogene linjer får mest ud af denne parring. Kryogen afflashning opnår færdigvarebeståelsesrater på over 98 %, når parametrene er stabile, så selv en lille logget afvigelse - en kølekurve, der er 10 °C varmere end basislinjen - er værd at opdage, før det koster tre udbyttepoint.
Hvordan ser en realistisk integrationsplan ud?
Den brugbare tilgang for de fleste gummifabrikker er tre faser: tilslutning, analyse, derefter optimering – i den rækkefølge på én maskine før hele linjen.At forsøge at automatisere beslutninger, før data eksisterer, er den mest almindelige fejltilstand, vi ser i Industri 4.0-projekter.
- Tilslut én maskine, og definer basislinjen.Installer en edge gateway på en enkelt deflashing-enhed – den nyeste, mest inverterdrevne – og log cyklustid, hastighed, temperatur og belastning i 60 dage uden at ændre noget, så "normal" måles snarere end antages.
- Analyser i forhold til kvalitetsresultater.Flet maskindataene med afvisningsposter fra inspektion, og lad AI-laget (eller et godt regneark, for at være ærlig) søge efter korrelationer mellem parameterdrift og kvalitetshændelser.
- Optimer med lukkede alarmer.Indstil alarmtærskler fra baseline, send dem til operatørernes telefoner eller anlæggets dashboard, og overvej først derefter automatisk parameterkorrektion – det trin, der kræver mest styring og mindst hastende karakter.
Start med den maskine, der gør mest ondt
Start ikke med din nyeste maskine. Start med den, der forårsager mest overarbejde, mest omarbejde eller de mest akavede kundesamtaler – det er her, forbundne data betaler sig hurtigst ind.
Hvad er de ærlige begrænsninger?
AI og IoT vil ikke reparere en ustabil proces, en slidt cylinder eller en dårligt specificeret form – de vil blot rapportere disse problemer hurtigere og mere præcist.Integration forstærker god proceskontrol; den erstatter den ikke.
To yderligere advarsler fra vores projekterfaringer. For det første genererer små sammensatte kørsler tynde data: en AI-model trænet på 300 cyklusser af én O-ringstørrelse vil ikke overføres problemfrit til en familie af 40 dele i korte serier, så forventningerne skal fastsættes pr. produktmix. For det andet har konnektivitet en sikkerhedsoverflade - vejledning såsom de cybersikkerhedsressourcer til fremstilling, der er udgivet afNISTer værd at læse, før en gateway går live.Fordi en deflashing-celle sjældent er internetorienteret af design, holder et korrekt segmenteret fabriksnetværk den ekstra risiko beskeden, men "beskeden" er ikke "nul" og bør budgetteres med.
Konklusion: Forbind de data, du allerede har
Afflashning af gummi er usædvanligt velegnet til integration af kunstig intelligens og IoT af én simpel grund: Maskinerne kører allerede på præcist kontrollerede, kvantificerbare variabler. En batch på 15 kg, en cyklus på 20-40 sekunder, et loft på -150 °C, et rulleområde på 20-70 omdr./min. – disse er datapunkter, der venter på at blive indsamlet, og hver enkelt af dem indeholder kvalitetsinformation.
Hvis du planlægger den næste investering i udstyr, så vælg maskiner, hvis controllere eksponerer disse data tydeligt. UdforskFuldt udvalg af gummiafblæsningsmaskinerfra Xiamen Xingchangjia, eller send os dine deltegninger og måloutput — vores ingeniørteam vil foreslå en deflashing-konfiguration med tilslutningsmuligheder, der matcher dit anlægs automatiseringsniveau.
Relateret udstyrsinformation
•XCJ-G600 supermodel gummiafflaskningsmaskine— 600 mm cylinder, 7,5 kW inverterdrev, 20-40 s cyklusser.
•Kryogen afflashningsmaskine med flydende nitrogen— −150 °C klassificering, 20-70 o/min. valse, cyklusser på under 8 minutter.
•Gummiseparatormaskine— automatiseret sortering af deflashede dele og trimaffald til lukket kvalitetskontrol.
•Kategori af gummiafblæsningsmaskine— komplet produktsortiment med specifikationer.
Ofte stillede spørgsmål: AI og IoT i gummiafflaskning
Xiamen Xingchangjia Ikke-Standard Automationsudstyr Co., Ltd.
Etage 1, Bygning 13, Huli Industrial Park, Meixidao, Tongan, Xiamen Kina
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Udgivet: september 2026 | Sidst verificeret: september 2026
Opslagstidspunkt: 8. september 2026